Podlahová štrbina (dvojitý koniec tenoner)
Produkt môže podlahu zvisle a horizontálne zasunúť podlahu. Séria stroja pokr...
Pozri podrobnostiPrejdite na takmer akúkoľvek linku SPC, WPC, LVT alebo laminátovú podlahu a budete počuť rovnaký rytmus: panely sa pohybujú cez sériu staníc, pričom každá z nich posúva dosku o niečo bližšie k dokončenej doske. Niekde v tomto poradí je pozdĺžny stroj DET. Názov znie technicky, ale úloha je jednoduchá. Obojstranný čapovač nastavený pre stroje s pozdĺžnym podávaním oboch dlhých okrajov panelu v jednom prechode, čím sa vytvorí profil, ktorý určuje, ako podlaha vyzerá, sedí a funguje.
Pre výrobné tímy je pozdĺžny DET zriedka len ďalšou pílou. Je to stanica na presné profilovanie. Šírka, rovnosť hrán, geometria pero-drážka, kvalita skosenia a povrchová úprava – to všetko začína tu. Keď je stanica dobre nastavená, zvyšok linky má stabilný odkaz na prácu. Ak nie je, každá následná operácia zdedí problém.
V pozdĺžnom usporiadaní sa doska pohybuje po svojej dĺžke medzi dvoma nástrojovými hlavami. Hlavy pracujú na ľavom a pravom dlhom okraji súčasne. V závislosti od balíka nástrojov môže stroj dimenzovať šírku panelu, vyrezať pero na jednej hrane a drážku na druhej, aplikovať skosenie alebo skosenie, vyrezať reliéfne drážky alebo pripraviť hranu na neskorší krok poťahovania. Pri výrobe podláh je to často stanica, ktorá dáva doske jej profil s dlhými hranami predtým, ako prevezme kontrolu koncov.
Časť názvu „dvojitý koniec“ odkazuje na simultánne obrábanie na oboch koncoch pracovného cyklu, nie na dva samostatné stroje spojené skrutkami. Tento rozdiel je dôležitý, pretože pozdĺžny DET sa spolieha na spoločnú prepravnú referenciu, stabilnú reťaz alebo valčekové lôžko a dve hlavy, ktoré zostávajú navzájom zarovnané. Ak jedna hlava driftuje, profil na tejto strane sa zmení a prispôsobenie pera a drážky to ukáže. Pre širší pohľad na to, ako sa tieto stroje vyrábajú a používajú, nájdete túto príručku priemyselná technológia čapu s dvojitým koncom je užitočným východiskovým bodom.
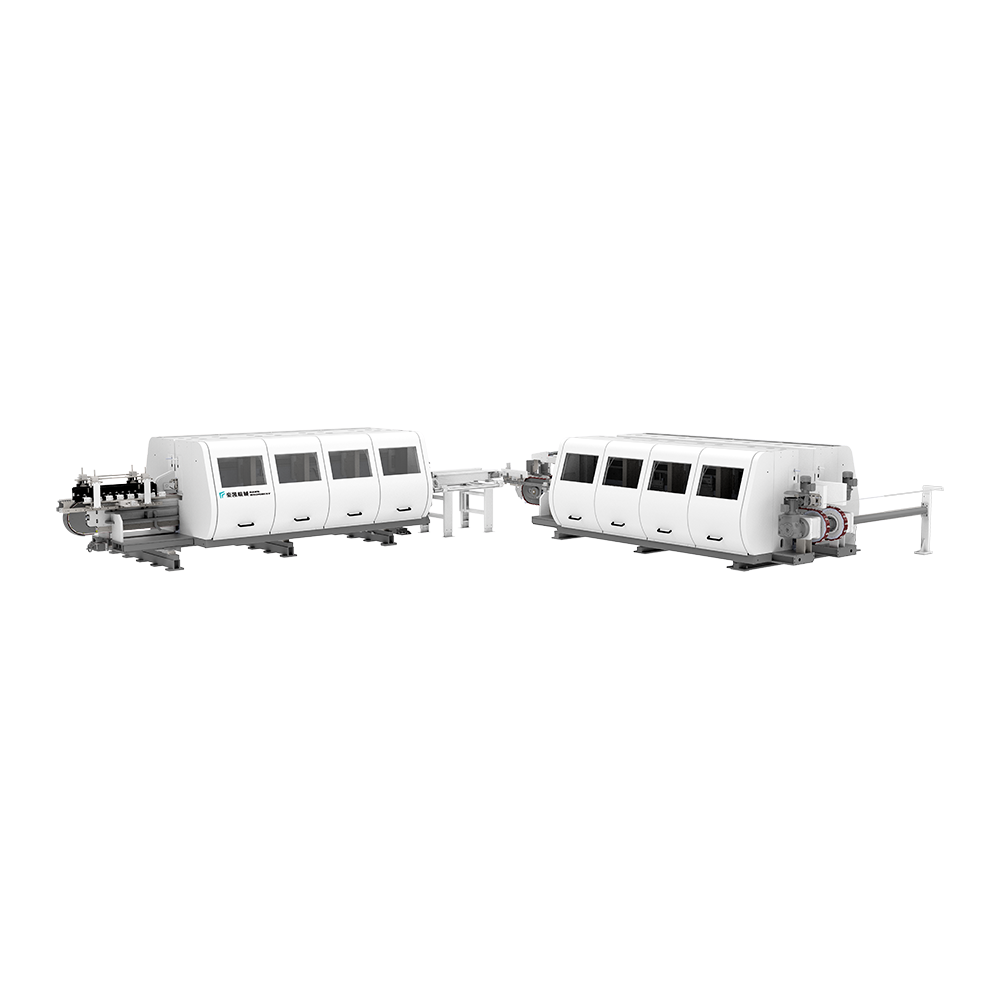 Rad podlahových drážkovacích klinov s dvojitým koncom Šesťmodelová séria pozdĺžnych a priečnych DET pre podlahové panely, užitočná pri hodnotení celého procesu okrajov namiesto samotného výkonu vretena. Zobraziť produkt →
V mnohých podlahárňach je pozdĺžny DET súčasťou drážkovacej časti a nie samostatným nákupom. Môže byť spárovaný s priečnou stanicou, podávacími systémami, zberačom prachu a zariadením na poťahovanie hrán. Preto by rozhodnutie o kúpe malo byť založené na úplnom procese hrany, nielen na výkone vretena alebo maximálnej rýchlosti posuvu.
Rozdiel medzi pozdĺžnym a priečnym DET nespočíva len v tom, ako sa stroj otáča. Zmení, ktoré hrany sú opracované, ako je panel podopretý a čo musí operátor ovládať. Pozdĺžna stanica spracováva dlhé okraje, keď sa doska pohybuje pozdĺžne. Krížová stanica spracováva krátke konce po vytvorení profilu dlhého okraja. Dvaja pracujú ako partneri a prvá stanica zvyčajne určuje referenciu pre druhú.
| Výrobná otázka | Pozdĺžne DET | Priečne DET |
|---|---|---|
| Ktoré hrany sú opracované? | Obe dlhé okraje | Oba krátke konce |
| Ako panel cestuje? | Po jeho dĺžke | Po celej jeho šírke |
| Typická rola | Dimenzovanie šírky, pero a drážka s dlhým okrajom, skosenie | Lícovanie koncov, krátky čap a drážka |
| Obvyklá poloha v rade | Pred koncom párovania | Po profilovaní dlhých hrán |
| Čo najskôr overiť | Rovnosť, konzistencia šírky a hĺbka profilu | Štvorcový, koncová tolerancia a lícovanie s dlhou hranou |
Pozdĺžny DET môže vyzerať zo strany operátora jednoducho: posuňte dosku, pridržte ju na vodidlách, nechajte hlavy robiť prácu. V praxi stroj spravuje niekoľko premenných naraz. Variácie šírky dosky, pravouhlosť hrany, rýchlosť posuvu, opotrebovanie nástroja a odvod triesok, to všetko ovplyvňuje konečnú hranu.
Väčšina pozdĺžnych DET strojov zdieľa spoločnú architektúru, hoci detaily sa líšia podľa výrobcu a aplikácie. Dôležitou otázkou nie je, či stroj má tieto diely, ale či sú vyrobené a nastavené tak, aby vyhovovali vášmu cieľu v oblasti materiálu a tolerancie.
Disciplína nastavenia je dôležitá rovnako ako hardvér stroja. Pozdĺžny DET je len taký stabilný ako jeho referenčné povrchy. Ak je reťaz opotrebovaná, vodidlá sú uvoľnené alebo prítlačný tlak je nerovnomerný, fréza môže vytvoriť čisto vyzerajúcu hranu, ktorá stále neprechádza kontrolou suchého uloženia. Operátori by mali byť schopní overiť šírku, hĺbku profilu a rovnosť hrán pomocou jednoduchých meradiel pred začatím výroby.
Pozdĺžny DET môže byť požiadaný o spustenie niekoľkých skupín materiálu v rovnakom závode. Každý z nich sa na reznej hrane správa inak. SPC je tuhý a abrazívny, takže životnosti nástroja a kontrole prachu sa zvyčajne venuje väčšia pozornosť. WPC je mäkší a môže byť citlivejší na teplo a tlak podpory. LVT je flexibilný a môže vyžadovať starostlivé vedenie prívodu, aby sa predišlo skresleniu. Laminát prináša tvrdú nášľapnú vrstvu a riziko odštiepenia. Viacvrstvové konštruované podlahy vyžadujú čisté strihanie drevených vlákien, zatiaľ čo vláknocementové a stenové panely kladú dôraz na odolnosť proti oderu a stabilné upnutie.
Praktickou lekciou je, že by sa nemalo predpokladať, že jedno nastavenie bude fungovať dobre pre každý produkt. Profil, ktorý pracuje na hrubej doske SPC, môže potrebovať inú podporu, rýchlosť posuvu a nástroje na tenkej dlaždici LVT. Pred prijatím stroja spustite materiály, ktoré skutočne vyrábate. Skontrolujte suché padnutie, nielen strih. Pozrite sa na pero a drážku pri dobrom osvetlení, zmerajte hĺbku a šírku drážky v rade dosiek a skontrolujte skosenie, či nie je odštiepené alebo odtrhnuté. Krátky skúšobný rez je užitočnejší ako dlhý hárok so špecifikáciami.
V typickej podlahovej linke sa pozdĺžny DET usadí po narezaní panelu na zvládnuteľnú veľkosť a pred prispôsobením koncov, potiahnutím alebo zabalením. Presné poradie závisí od produktu. Linka SPC môže kombinovať extrúziu, žíhanie, rezanie, drážkovanie a poťahovanie. Laminátová linka môže začať od lisu a prejsť cez orezávanie a profilovanie. V oboch prípadoch musí pozdĺžna stanica poskytovať konzistentnú dlhú hranu, takže priečna stanica môže vytvoriť štvorcový, dobre padnúci koniec.
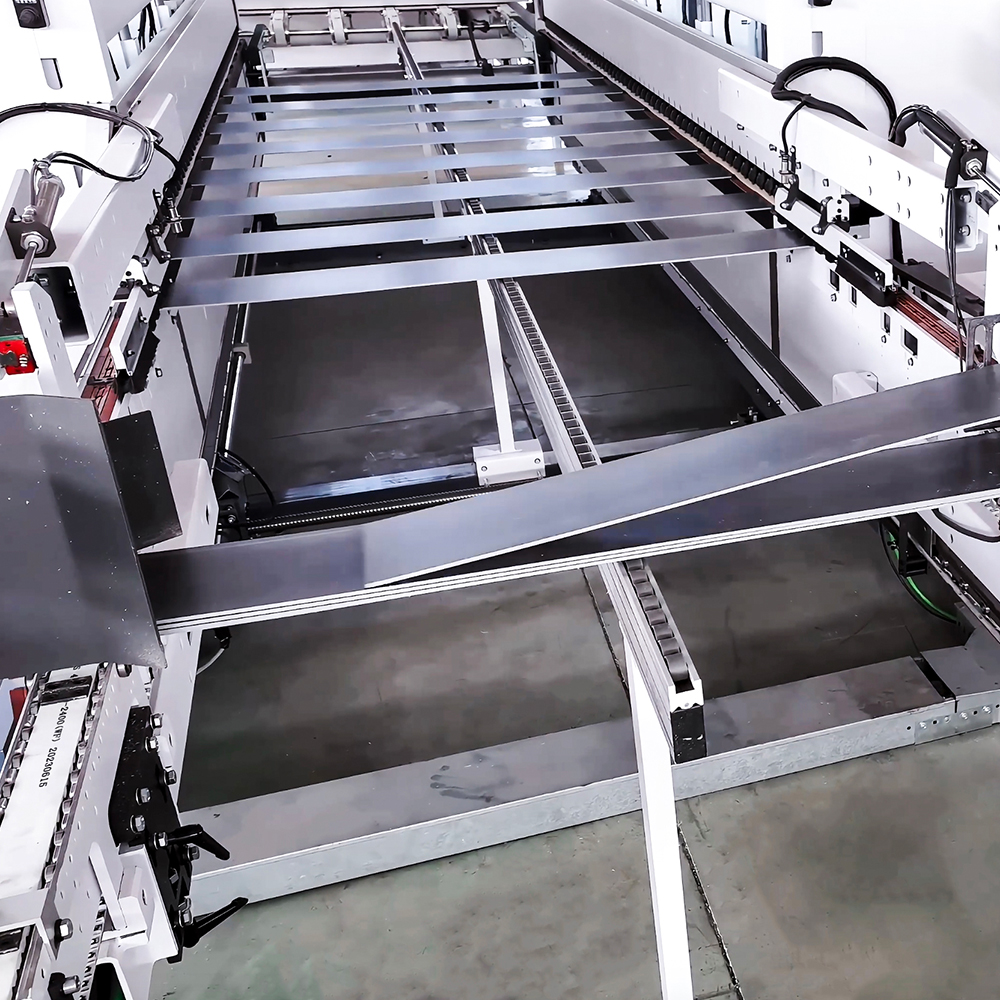
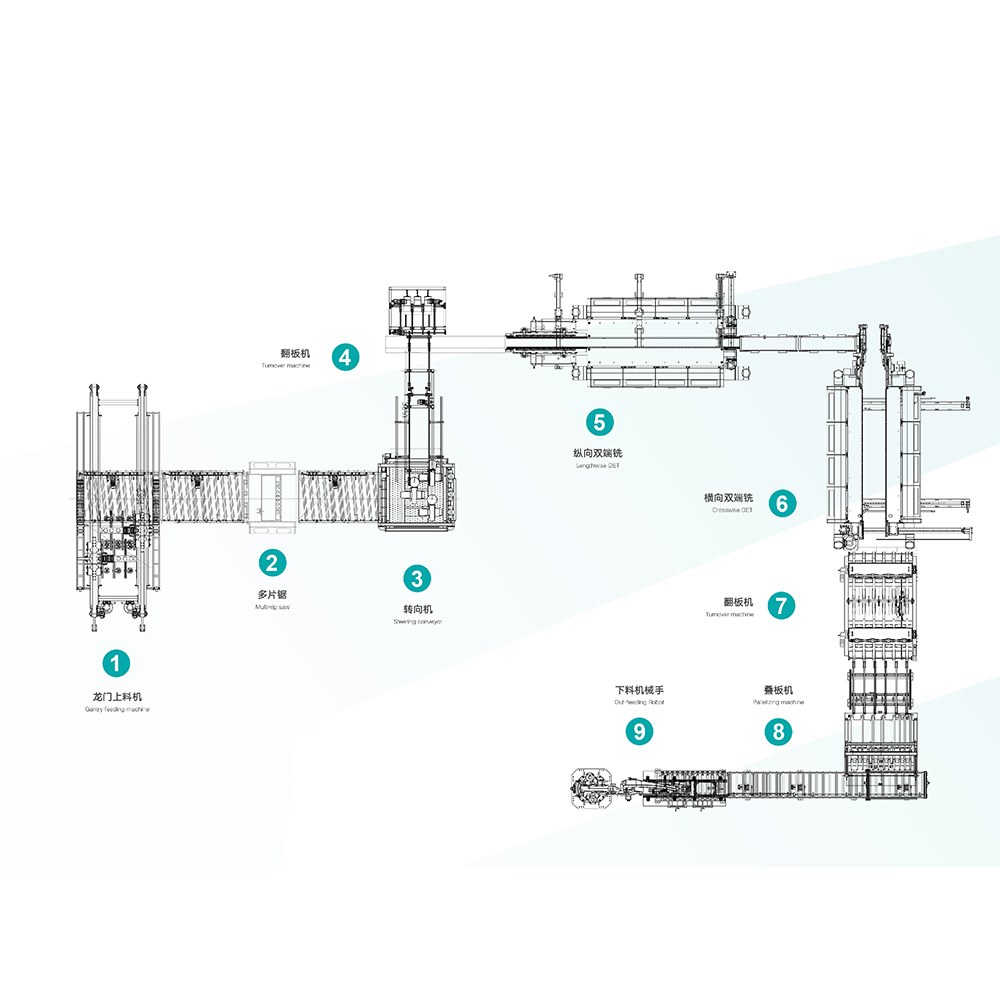 Automatická linka na výrobu podláh SPC a PVC Integrovaná podávacia, rezacia a drážkovacia linka pre podlahy SPC, WPC a PVC, relevantná pri posudzovaní vstupu, prenosu a výstupu ako jedného procesu. Zobraziť produkt →
Keď je pozdĺžny DET integrovaný do automatickej linky, na vstupnej, prenosovej a výstupnej sekcii záleží rovnako ako na samotnom čapovači. Stroj, ktorý funguje dobre v samostatnom teste, sa môže správať odlišne, keď je požiadaný, aby nasledoval rýchlejšiu predradenú pílu alebo podával priečnu stanicu bez nárazníka. Rýchlosť linky, akumulácia a rozstup dosiek by sa mali preskúmať spoločne.
 Inteligentná podlahová výrobná linka MES systém Platforma MES s pripojenými zariadeniami na riadenie digitálnej podlahovej výroby, podporujúca zobrazovanie úloh, označovanie, počítanie, identifikáciu RFID a bezpečný prístup. Zobraziť produkt →
Pre závody, ktoré vyrábajú niekoľko profilov alebo pracujú na viac zmien, sa výrobné údaje stávajú súčasťou príbehu o kvalite. Záznamy o nastavení, sledovanie životnosti nástroja, dôvody prestojov a výťažnosť pri prvom prechode pomáhajú tímom zistiť, či problém s ostrím nie je spôsobený nástrojom, materiálom, výmenou alebo prepravou. To je miesto, kde systém riadenia môže podporiť operátora DET, a nie nahradiť úsudok operátora.
Pozdĺžny stroj DET je dlhodobým výrobným majetkom. Nákupná konverzácia by mala rýchlo prejsť od rýchlosti nadpisu k detailom, ktoré určujú každodennú výkonnosť.
Pozdĺžny stroj DET si zasluhuje svoje miesto v podlahárni, keď robí dlhú hranu predvídateľnou. To znamená stabilný transport, opakovateľné nastavenie hlavy, vhodné nástroje a rutinu nastavenia, ktorej operátori dôverujú. Automat nemusí byť najkomplikovanejšia položka na linke. Musí držať svoju referenciu, vyčistiť svoje čipy, chrániť povrch panelu a zabezpečiť, aby sa suchý spoj spojil bez opakovaného nastavovania.
V HAWK Machinery spolupracujeme s výrobcami podlahových a stenových panelov od roku 2005 a najužitočnejšie rozhovory zvyčajne začínajú vzorovou doskou a nákresom profilu, a nie listom špecifikácií. Ak plánujete novú drážkovaciu sekciu alebo nahrádzate existujúcu pozdĺžnu stanicu, prineste si potrebný materiál, profil a toleranciu. To je praktický základ pre výber stroja, ktorý vyhovuje linke, produktu a ľuďom, ktorí ho prevádzkujú.
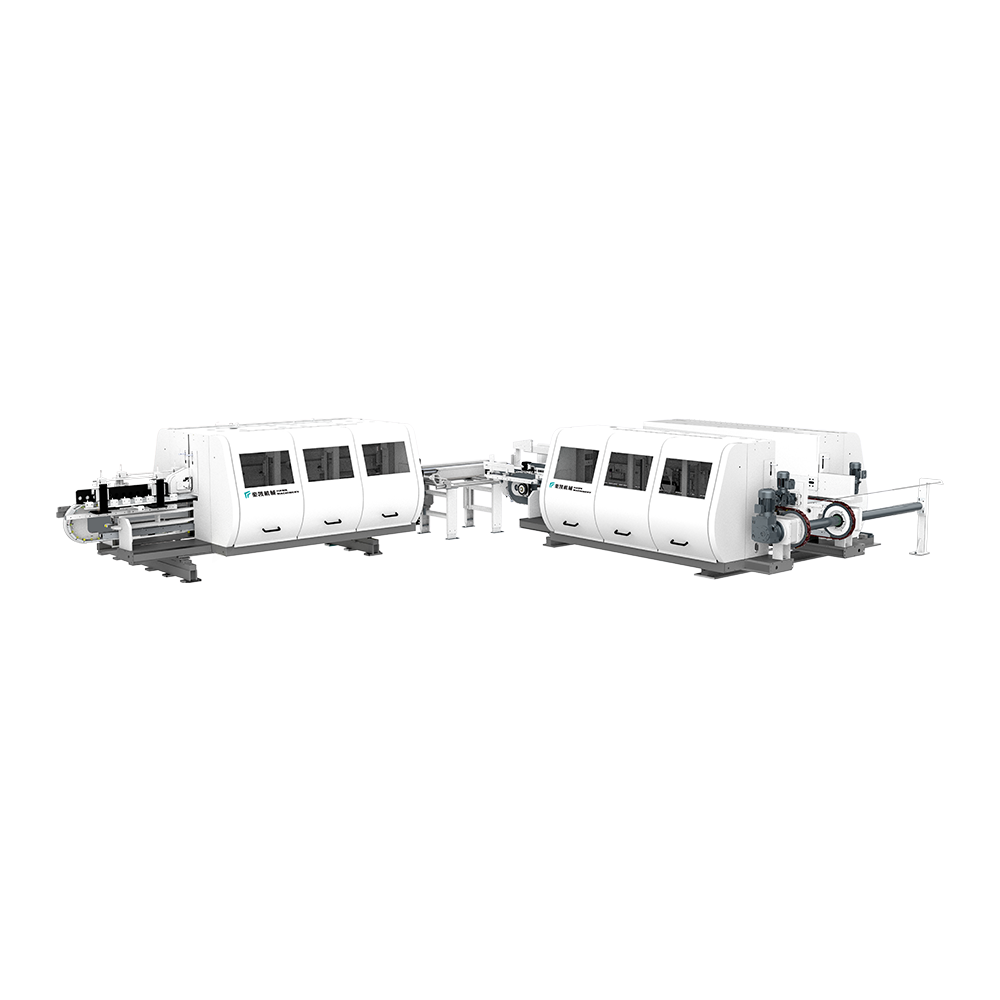
Produkt môže podlahu zvisle a horizontálne zasunúť podlahu. Séria stroja pokr...
Pozri podrobnosti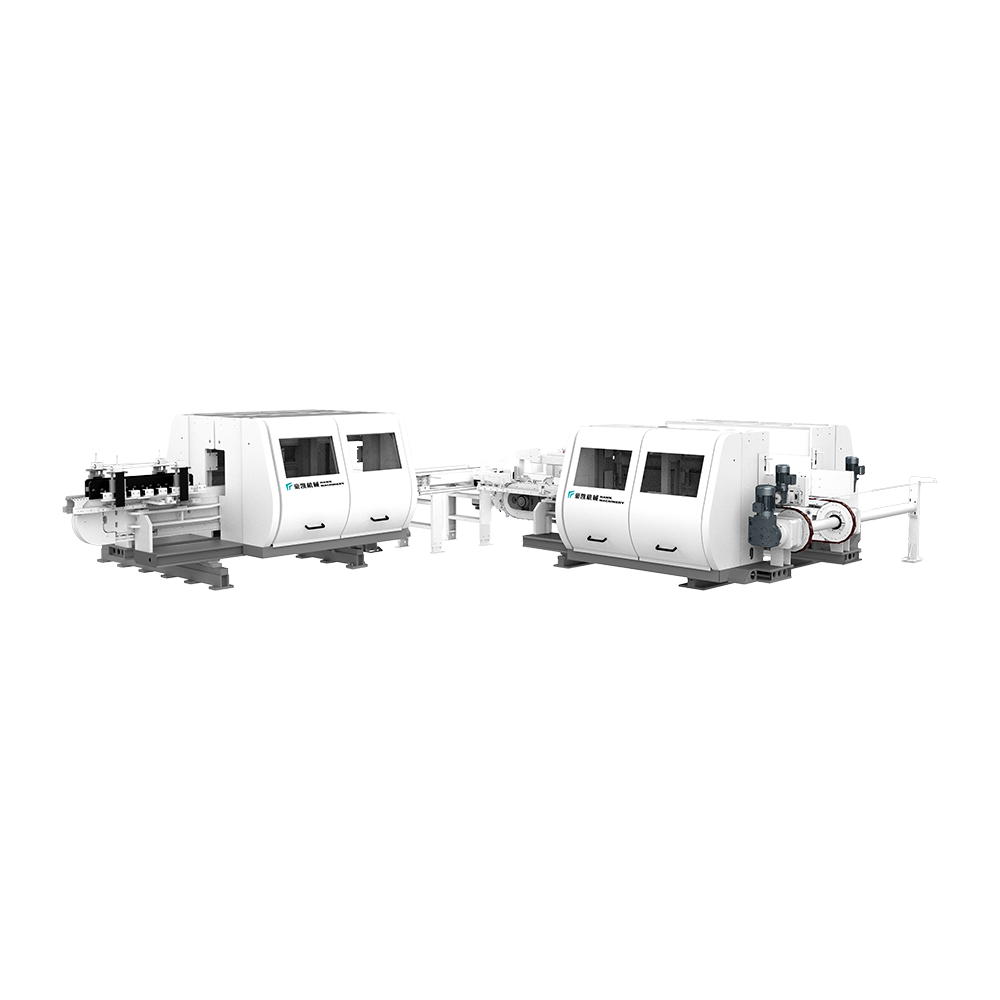
Toto zariadenie je vhodné na orezávanie a skosenie podlahy LVT. Vybavený došt...
Pozri podrobnosti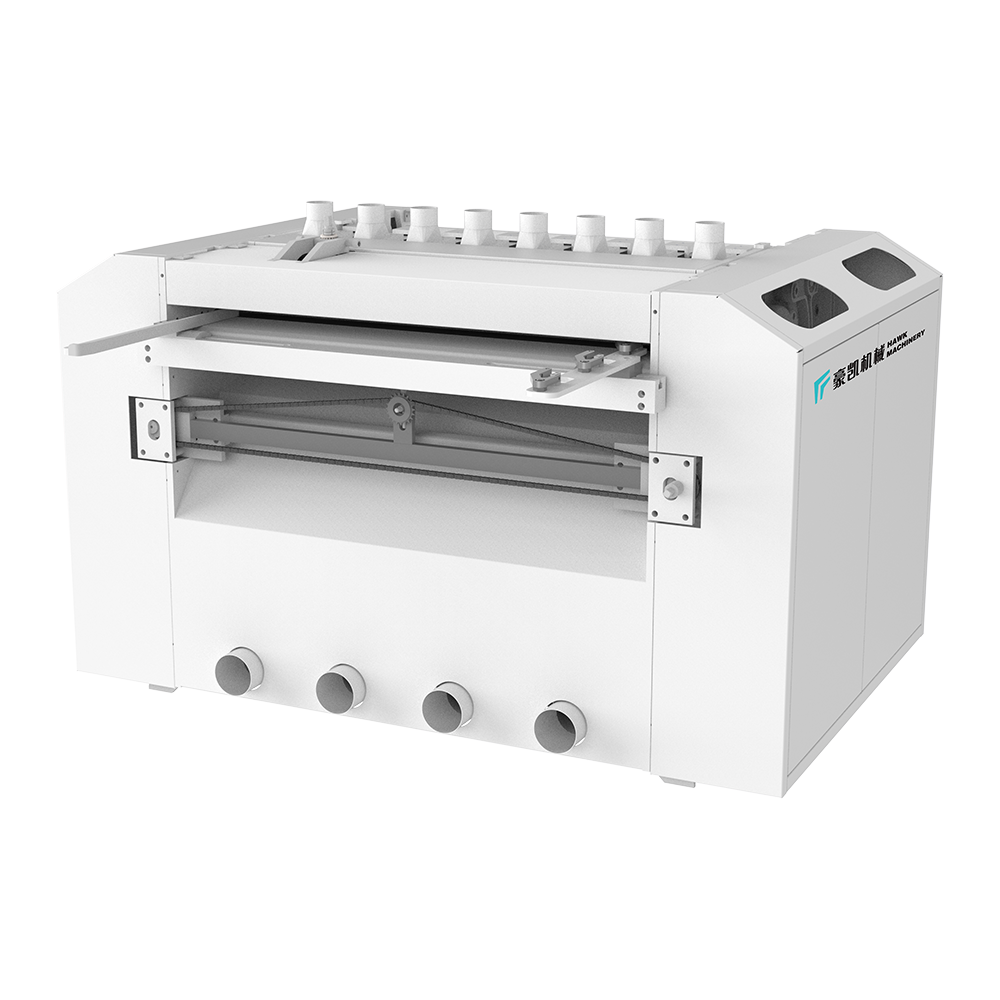
Rôzne metódy prenosovej píly sú vhodné pre rôzne potreby spracovania dosiek a...
Pozri podrobnosti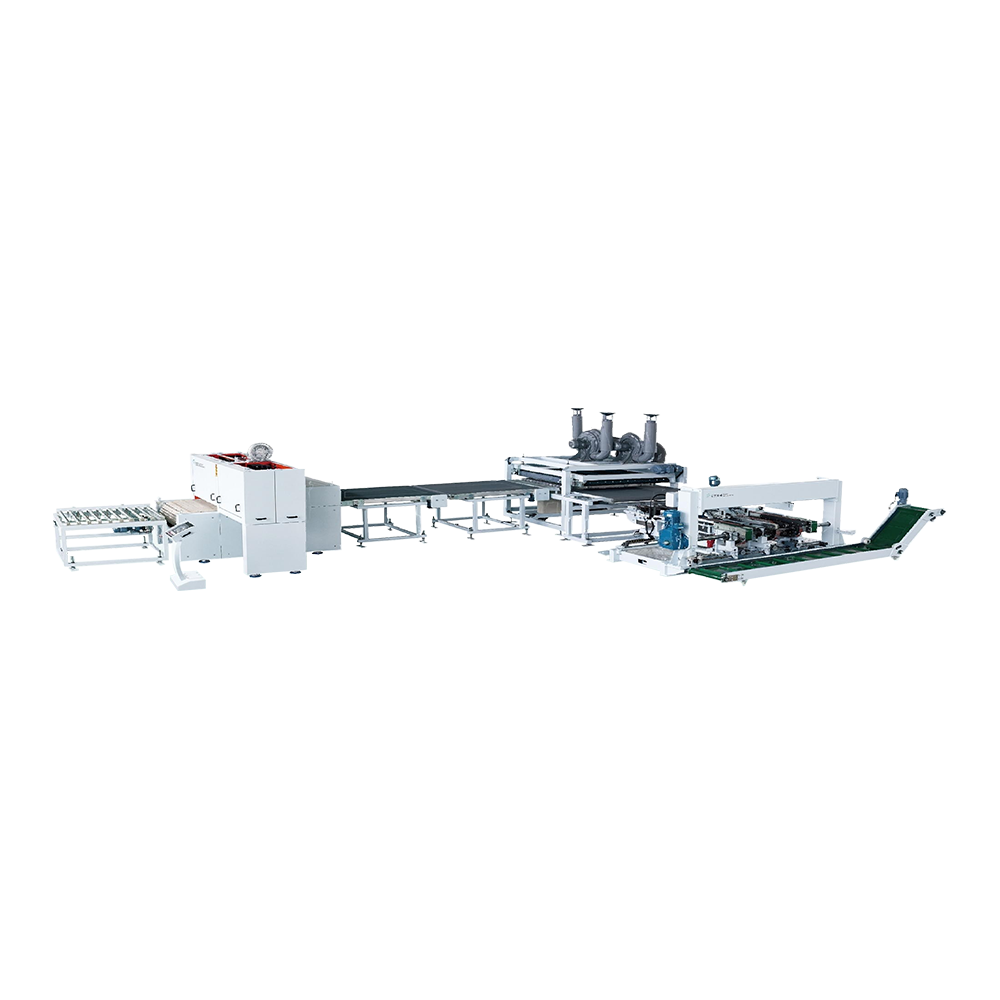
Rýchlosť kŕmenia tohto zariadenia môže dosiahnuť 40 metrov za minútu, celý rá...
Pozri podrobnosti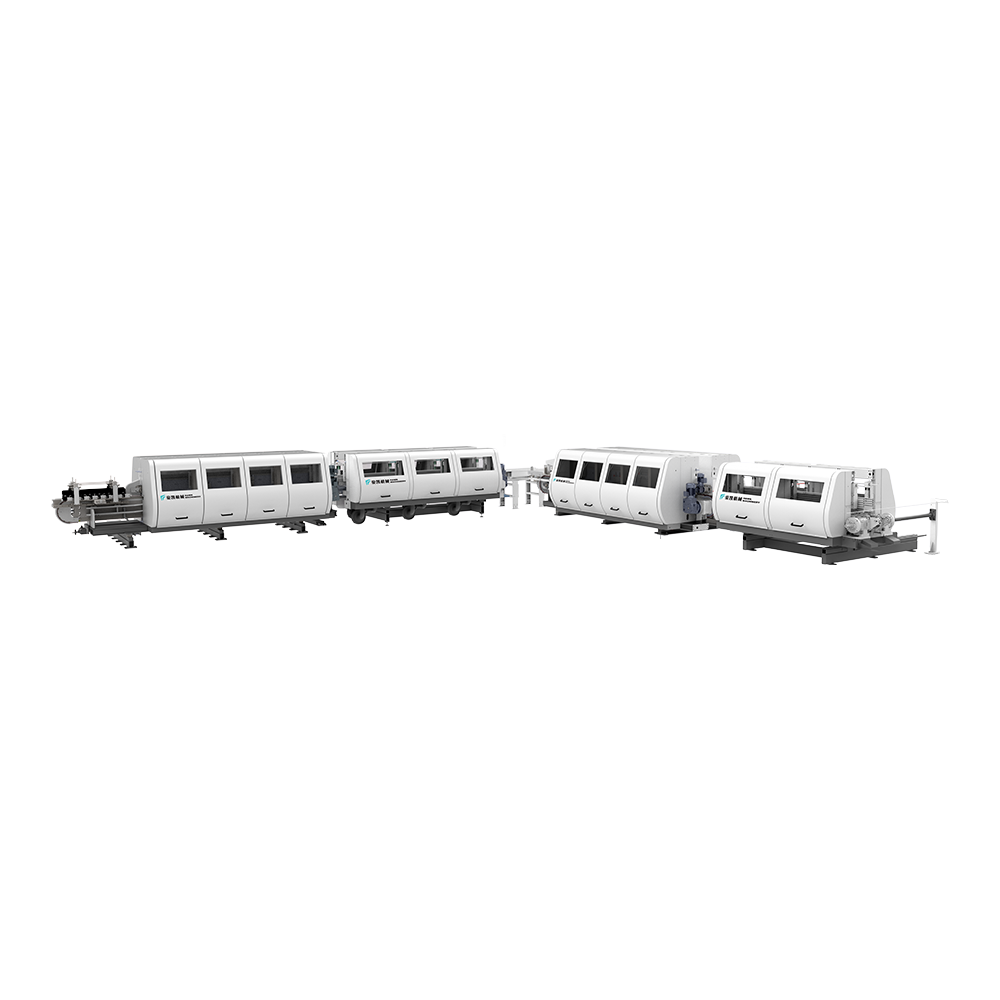
Vhodné na vrstvu hrán laminovanej, PVC a WPC. Používanie farby na báze vody j...
Pozri podrobnosti
Automatické kŕmenie, rezanie a štrbina Hawk, vhodný pre SPC, WPC a sériu plas...
Pozri podrobnosti
Integrované inteligentné vybavenie integruje priemyselný inteligentný interne...
Pozri podrobnosti
Kontaktné informácie.
Rozvojová oblasť Boyi, mesto Changzhou, provincia Jiangsu, P. R. Čína
+86-0519-83319988
Neváhajte kontaktovať, keď nás potrebujete!
 Výrobcovia stroja na základe vlastného podlahy