

Podlahová štrbina (dvojitý koniec tenoner)
Produkt môže podlahu zvisle a horizontálne zasunúť podlahu. Séria stroja pokr...
Pozri podrobnostiAk vyrábate podlahy, rozdiel medzi zákazníkom, ktorý objednáva a tým, ktorý podáva reklamáciu, je často koncový profil na doske. Uvoľnené spoje typu click-lock, konce s medzerami a profily, ktoré sa v polovici posunu menia, vedú späť do stanice na obrábanie koncov. To je dôvod, prečo väčšina serióznych výrobcov podláh dáva do stredu svojej podlahy stroj s dvojitým koncom – a prečo si výber zaslúži viac pozornosti ako rýchle porovnanie cien. Obojstranný čap obrába oba konce každej dosky v jednom prechode, pričom obe strany sú synchronizované s rovnakou referenciou. Keď pochopíte, ktoré špecifikácie ovplyvňujú skutočný výkon a ako stroj zapadá do kompletnej podlahovej linky, môžete hodnotiť dodávateľov podľa kritérií, na ktorých skutočne záleží.
A stroj s dvojitým koncom je obojstranný systém dimenzovania a profilovania. Obdĺžnikový panel prechádza strojom na kontinuálnej podávacej dráhe, zatiaľ čo dva protiľahlé obrábacie stĺpy pracujú súčasne na prednej a zadnej hrane. Každý stĺp obsahuje viacero nástrojových staníc: predrezovú pílu na čisté orezanie, hlavnú kalibrovaciu pílu, ktorá určuje konečnú dĺžku, a horizontálne alebo vertikálne vretená, ktoré nesú rezné hlavy pre pero, drážku, skosenie a iné profily.
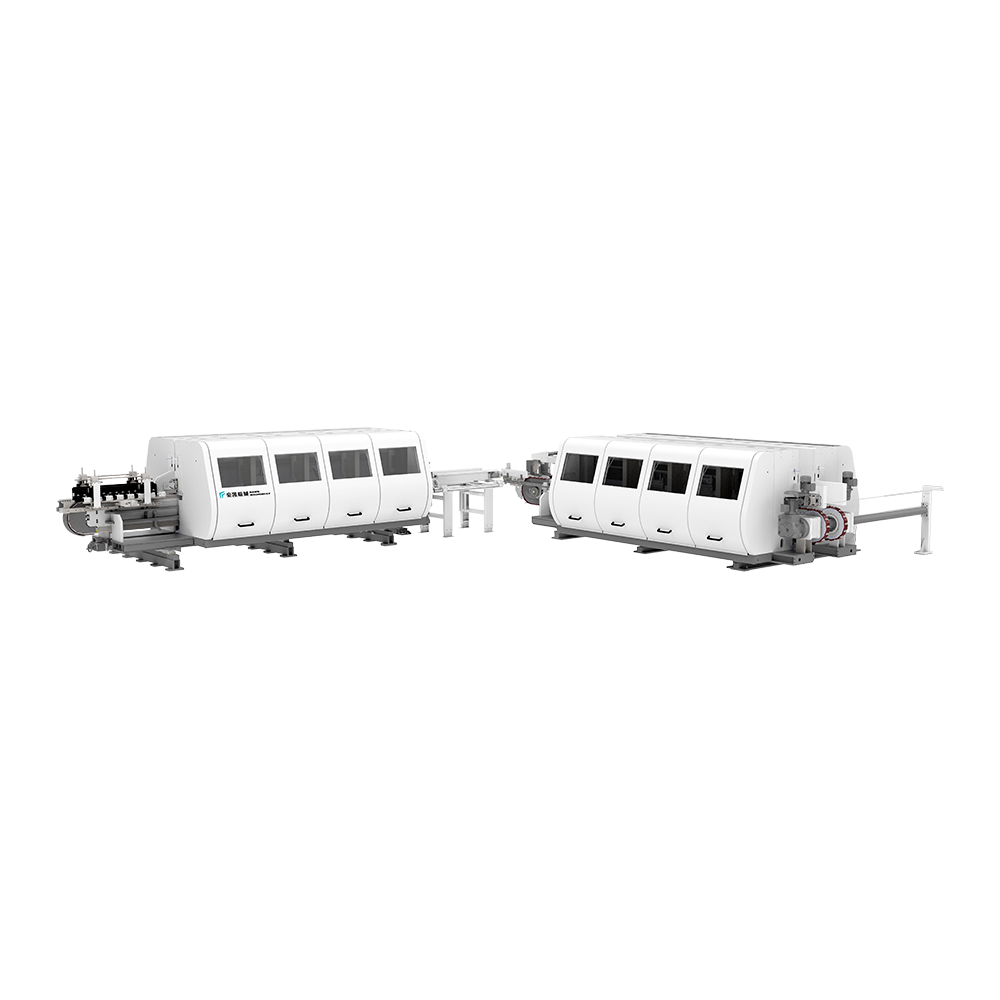 Linka na drážkovanie podlahy s obojstranným čapom Tento stroj obrába oba konce dosiek súčasne oproti spoločnej referencii, čím zabezpečuje konzistentnú dĺžku, pravouhlosť a geometriu uzamykania pre predvídateľnú montáž zaklapnutím. Zobraziť produkt →
Na podlahovej linke tieto vretená vytvárajú koncové profily, ktoré umožňujú, aby sa dosky navzájom spojili. Pretože oba stĺpiky sú vyrezané z rovnakého mechanického základu, dva koncové profily zostávajú vo vzájomnom pevnom vzťahu. Tento geometrický vzťah – ľavý koniec k pravému koncu na tej istej doske – je to, čo robí inštaláciu click-lock predvídateľnou. Stroj nereže len profil. Definuje dĺžku dosky, jej pravouhlosť a geometriu uzamknutia v jednej synchronizovanej operácii. Viac o tom, ako tento proces funguje, si môžete prečítať v našom článku stroj s dvojitým koncom guide , ale základný princíp je jednoduchý: oba konce sa opracúvajú súčasne, proti rovnakej referencii, pri rovnakej rýchlosti posuvu.
Jednostranný čapovač spracováva jeden koniec po druhom, potom operátor alebo prenosové zariadenie prevráti panel a spracuje druhý koniec. To znamená dva cykly polohovania, dve referencie a dvojnásobnú možnosť chyby. Dvojitý koncový napínač to eliminuje tým, že panel pridržíte raz a obe hrany sa opracujú v rovnakom cykle.
Pri podlahových výrobkoch so systémom pero-drážka alebo zaklapávací systém sú tolerancie koncového profilu bežne v rozmedzí ±0,10 mm. Po nastavení pracovnej šírky, rýchlosti posuvu a stavu nástroja správne nakonfigurovaný obojstranný napínač drží túto tolerančnú dosku za doskou. Táto opakovateľnosť nie je pohodlná. Je to predpoklad nízkej šrotovnosti.
Každý dodávateľ predstavuje tabuľku so špecifikáciami, ale čísla vám pomôžu len vtedy, ak ich porovnáte so svojím vlastným výrobným mixom – formáty dosiek, materiály, stratégia nástrojov a budúca kapacita linky. V tabuľke nižšie sú zhrnuté špecifikácie, ktoré majú najväčší vplyv na aplikáciu podláh.
| Špecifikácia | Čo ovláda | Čo hľadať |
|---|---|---|
| Rozsah pracovnej šírky | Najkratšia a najdlhšia dĺžka planku, ktorú môžete spustiť | Porovnajte aktuálny sortiment produktov s maržou pre budúce formáty |
| Rýchlosť posuvu | Dosky za hodinu | 20–80 m/min je bežné; overte v požadovanej hĺbke rezu |
| Počet vretenových staníc | Koľko operácií sa uskutoční pri jednom prechode | Viac staníc umožňuje kombinované dimenzovanie, profilovanie a skosenie |
| Priemer reznej hlavy a otáčky | Povrchová úprava a kvalita profilu | Väčšie priemery znižujú zvlnenie povrchu jadier z PVC a WPC |
| Opakovateľnosť polohy | Tolerancia od dosky k doske | Hľadajte CNC nastavenie alebo presné stupnice do 0,1 mm |
| Hold-down systém | Stabilita pri vysokých rýchlostiach posuvu | Reťazové a vákuové pridržiavače zabraňujú posunu na doskách s pevným jadrom |
Tabuľka v tomto článku je len úvodom. Ak porovnávate konkrétne modely, vytvorte si vlastný porovnávací hárok z publikovaného špecifikácie čapu s dvojitým koncom ktoré zodpovedajú rozmerom vášho produktu – a požiadajte dodávateľa, aby preukázal každé číslo pri zaťažení, nielen ako statickú hodnotu v údajovom liste.
Dvojitý napínač, ktorý dobre beží SPC, môže mať problémy s viacvrstvovým masívnym drevom, pokiaľ nie sú nástroje a systém podávania prispôsobené materiálu. Výrobcovia podláh pracujú s SPC, WPC, LVT, laminátmi, kalcium-silikátovými doskami a umelo vyrobeným drevom – každý má svoje vlastné správanie pri obrábaní.
Dosky SPC a WPC obsahujú vysoký obsah plniva a PVC. Prach je jemný, abrazívny a náchylný k zaťaženiu nožov. Nástroje s ostrými karbidovými alebo diamantovými doštičkami v kombinácii s vysoko účinným odsávaním prachu sú dôležité rovnako ako tuhosť rámu stroja.
Laminátové a HDF dosky nesú ochrannú vrstvu na báze papiera, ktorá rýchlo otupuje bežné oceľové nástroje. Obojstranné čapy v laminátových radoch sú zvyčajne vybavené nástrojmi s diamantovým hrotom a bežia pri vyšších rezných rýchlostiach, aby sa zachovala čistá hrana. Rýchlosť posuvu musí byť stabilná, pretože tvrdý povrch nezanecháva žiadne stopy po vibráciách.
Viacvrstvové masívne drevené a kalcium-silikátové dosky vytvárajú vyššie prerušované rezné sily. Pri týchto materiáloch je rozhodujúca hmotnosť stroja a tlmenie. Ľahší rám môže vibrovať, keď sa fréza dostane do uzla alebo zmeny hustoty dosky. Nie každý obojstranný napínač je navrhnutý pre tento profil zaťaženia, a preto by ste mali stroj otestovať na presnom materiáli, ktorý vyrábate.
Dvojitý napínač poskytuje maximálnu hodnotu, keď je plánovaný ako súčasť postupnosti procesu, nie ako izolovaný stroj. V typickej podlahovej línii postupnosť prebieha od roztrhnutia a úpravy veľkosti až po skosenie, koncové čapovanie, lakovanie V-drážky a konečnú kontrolu. Krok konečného obrábania určuje, či všetky následné operácie začínajú s rozmerovo správnou doskou.
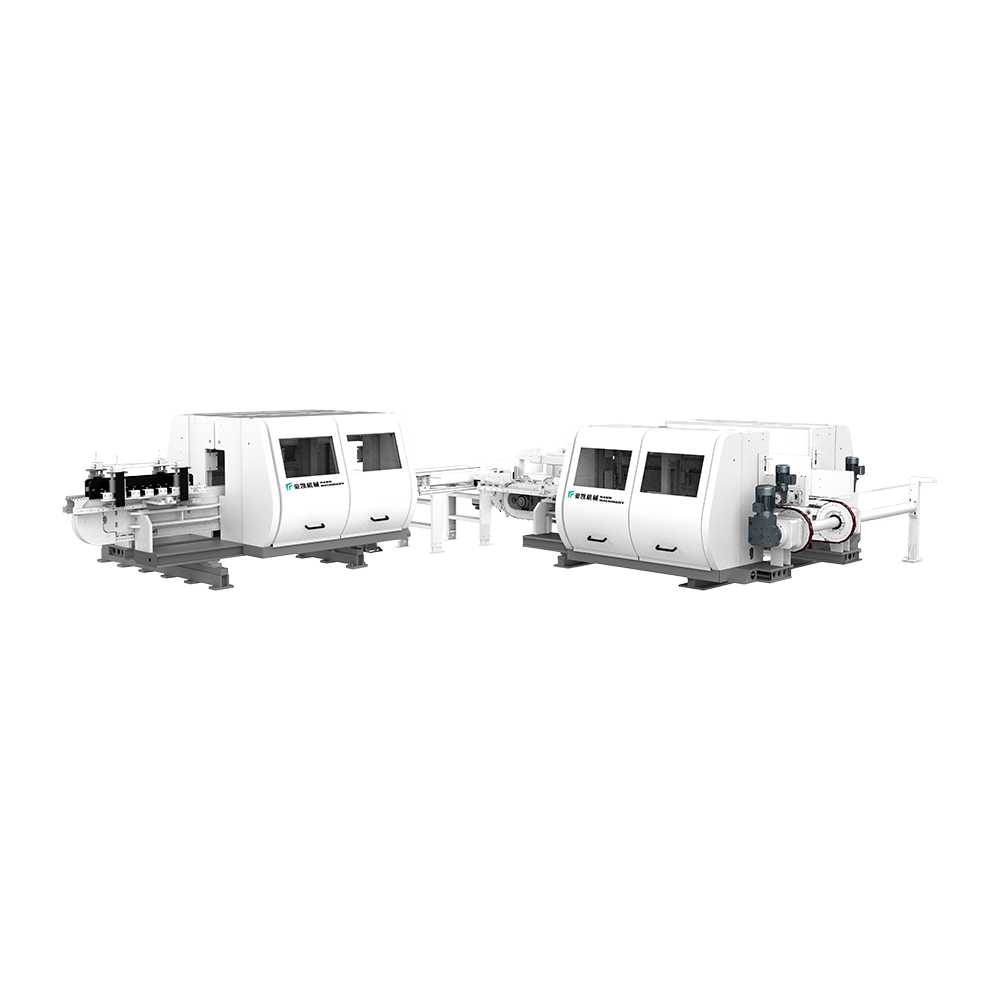 Vysokorýchlostná linka na skosenie podláh pre LVT Táto linka, navrhnutá na orezávanie a skosenie podláh LVT, pracuje rýchlosťou až 100 m/min s hornými a dolnými doskami pre rýchle nastavenie a presné opracovanie hrán. Zobraziť produkt →
Pre zariadenia vyrábajúce podlahy s V-drážkou so skosenými hranami musí koncový čap pracovať v rytme s fázou skosenia. Niektorí výrobcovia integrujú obe funkcie do jednej línie, aby sa znížila manipulácia s materiálom a aby bola orientácia dosky konzistentná. Napríklad obojstranná linka na drážkovanie podlahy na báze čapu HAWK Machinery spája stanicu na obrábanie koncov s prenosovými a polohovacími systémami, ktoré zarovnajú každú dosku predtým, ako vstúpi do oblasti frézy.
Automatická linka na výrobu podláh túto integráciu posúva ďalej. Tenoner sa stáva jednou stanicou v synchronizovanom systéme s pílením, drážkovaním, skosením, lakovaním a stohovaním. Keď pridáte systém riadenia výroby, linka môže sledovať každú dosku, zaznamenať dôvody odmietnutia a poskytnúť supervízorom aktuálne údaje o výnose podľa smeny. To je kontext, v ktorom na výbere výrobcu tenonerov záleží najviac: nekupujete len jeden stroj, ale partnera, ktorý rozumie celej sekvencii.
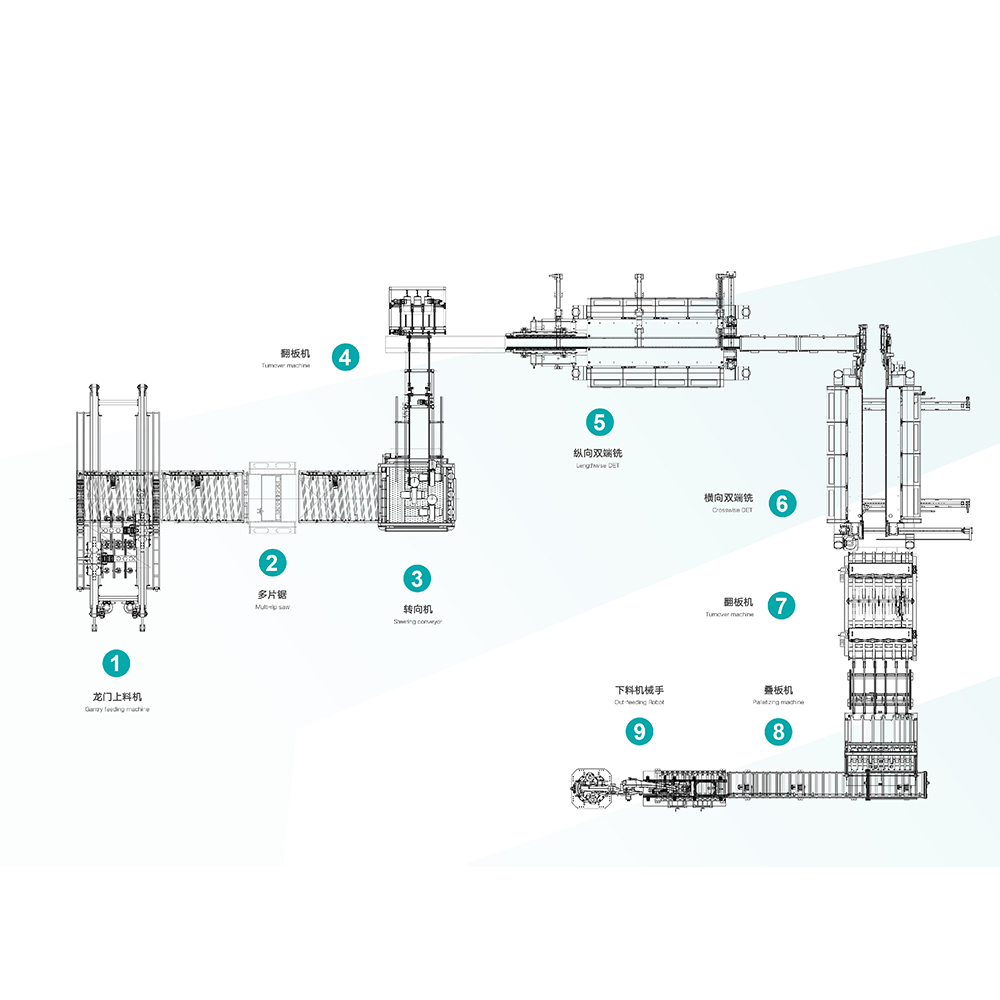 Automatická linka na výrobu podláh s integrovaným drážkovaním Táto linka kombinuje automatické podávanie, viacnásobné rezanie, riadenie, preklápanie a priečne drážkovanie, čím sa znižuje manuálne zapojenie 5-10 pracovníkov a zároveň sa zvyšuje výkon. Zobraziť produkt →
Okrem hárku so špecifikáciami sa hodnotenie týka prevádzkových otázok, ktoré určujú vaše celkové náklady počas životnosti stroja.
Požiadajte každého dodávateľa, aby strojom prešiel vlastné panely a zmeral výsledný profil pri navrhovaných rezných parametroch. Stroj, ktorý vytvára čistý, rozmerovo stabilný profil na vašom materiáli pri očakávanej rýchlosti posuvu, je ten, ktorý patrí do vašej továrne.
Stroj s dvojitým koncom je dlhodobým aktívom v doslovnom zmysle slova. Zachováva tolerancie, ktoré určujú, či sa vaša podlaha čisto uzamkne, rýchlo sa inštaluje a vydrží roky používania. Dobre zladený stroj sa vyplatí nižším odpadom, rýchlejšími výmenami a opakovateľnou kvalitou profilu; zle zvolený spôsob vytvára problém tolerancie, ktorý nemôže vyriešiť žiadna následná úprava. Vyhodnoťte stroj v kontexte kompletnej podlahovej linky – od trhania až po lakovanie V-drážok a výrobné údaje – a vyberte si dodávateľa, ktorý vám ukáže, ako do seba každá fáza zapadá.

Produkt môže podlahu zvisle a horizontálne zasunúť podlahu. Séria stroja pokr...
Pozri podrobnosti
Toto zariadenie je vhodné na orezávanie a skosenie podlahy LVT. Vybavený došt...
Pozri podrobnosti
Rôzne metódy prenosovej píly sú vhodné pre rôzne potreby spracovania dosiek a...
Pozri podrobnosti
Rýchlosť kŕmenia tohto zariadenia môže dosiahnuť 40 metrov za minútu, celý rá...
Pozri podrobnosti
Vhodné na vrstvu hrán laminovanej, PVC a WPC. Používanie farby na báze vody j...
Pozri podrobnosti
Automatické kŕmenie, rezanie a štrbina Hawk, vhodný pre SPC, WPC a sériu plas...
Pozri podrobnosti
Integrované inteligentné vybavenie integruje priemyselný inteligentný interne...
Pozri podrobnosti
Kontaktné informácie.
Rozvojová oblasť Boyi, mesto Changzhou, provincia Jiangsu, P. R. Čína
+86-0519-83319988
Neváhajte kontaktovať, keď nás potrebujete!
 Výrobcovia stroja na základe vlastného podlahy